涡流检测全解析:从原理到管材在线探伤,制造业无损检测的关键一环
在金属管材、棒材、线材的生产与验收环节,如何在不破坏产品的前提下判断内部与表面缺陷,一直是制造企业质量控制的核心难题。涡流检测作为一种成熟的无损检测技术,凭借非接触、速度快、易实现自动化等优势,在钢铁、有色金属、汽车零部件、航空航天等行业得到广泛应用。本文围绕涡流检测的原理、设备选型、管材探伤应用、价格构成与设备维护等话题展开,帮助从业者建立系统认知。
涡流检测的基本原理:电磁感应带来的"透视"能力
涡流检测(Eddy Current Testing,简称ECT)的物理基础是电磁感应。当交变电流通过检测线圈时,线圈周围会产生交变磁场;若该磁场作用于导电材料,材料内部便会感应出闭合的环形电流,即涡流。涡流的大小、分布和相位,会随材料的电导率、磁导率、几何尺寸以及是否存在缺陷而发生变化。检测线圈通过接收这些变化引起的阻抗改变,再经仪器分析,就能判断工件是否存在裂纹、折叠、气孔、夹杂等缺陷。
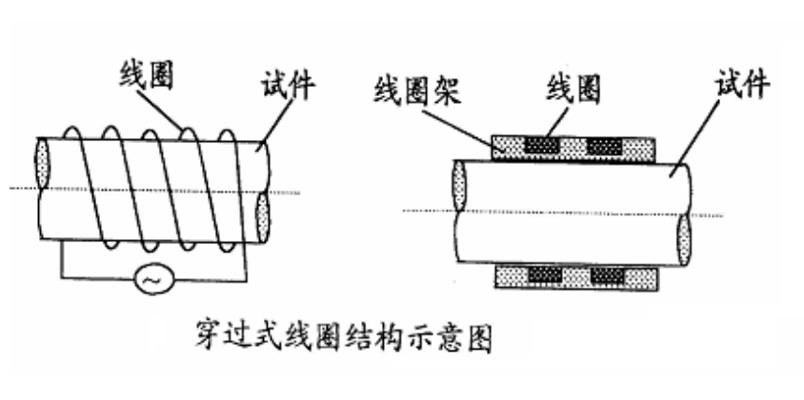
由于涡流主要集中在材料表面及近表面区域,涡流检测对表面和近表面缺陷特别敏感,这也是它常被用于管材、棒材、线材表面质量把关的原因。需要说明的是,涡流检测更适合导电材料,对奥氏体不锈钢等部分材料还需考虑磁导率不均带来的干扰,实际应用中往往需要配合磁饱和装置或选择合适频率。
涡流探伤仪与无损检测设备的选型思路
市面上的涡流探伤仪种类较多,从便携式到固定式、从单频到多频多通道,选型时不能只看参数表,而要结合检测对象与生产场景。以下几点值得重点关注:
- 检测对象与缺陷类型:管材、棒材、线材、板材以及零部件表面裂纹,对频率、探头形式和通道数的要求各不相同。表面缺陷为主时可选用较高频率,近表面缺陷则需兼顾穿透深度。
- 多频与混频能力:多频涡流检测能有效抑制支撑板、管壁几何变化等干扰信号,在换热管、冷凝管检测中尤为实用。
- 自动化程度:批量生产线更适合在线探伤系统,配合旋转探头、穿过式线圈或点式探头,实现自动上下料、自动报警与分选。
- 信号处理与记录:是否支持阻抗平面图显示、相位分析、缺陷记录与追溯,直接影响后续质量判定的效率。
- 售后与维修保障:探伤设备属于精密仪器,长期运行后线圈磨损、前置放大器漂移等问题不可避免,选择具备探伤设备维修能力的供应商能显著降低停机风险。
金属管材检测中的涡流探伤应用
管材是涡流检测应用最集中的领域之一。无缝钢管、焊管、铜管、铝管、钛管在生产过程中容易出现裂纹、折叠、划伤、焊道未熔合等缺陷,传统抽检难以覆盖全部长度,而管材涡流探伤可以实现逐支、逐米检测。常见的实现方式包括穿过式线圈检测、旋转探头检测以及组合式在线探伤系统。
以焊管生产线为例,在线探伤系统通常安装在定径或矫直之后,管材以稳定速度通过检测线圈,仪器实时采集阻抗信号。一旦信号超出设定阈值,系统立即声光报警并标记缺陷位置,必要时联动分选机构将不合格管材剔除。对于要求较高的换热管、锅炉管,还会采用多频涡流检测,以区分缺陷信号与支撑板、管束结构带来的伪信号。
在武义及周边五金制造、金属制品产业带,涡流探伤的需求同样旺盛。保温杯、门业、电动工具配件等产品大量使用不锈钢管、铝管,表面裂纹与焊缝质量直接关系成品合格率,本地化的武义涡流探伤服务与设备支持因此受到企业青睐。
在线探伤系统如何融入生产线
把涡流检测从实验室搬到生产线,难点不在仪器本身,而在系统集成。一套完整的在线探伤系统通常包含探头与机械传动、信号采集与处理、报警与分选、数据管理四个部分。机械传动要保证管材同心度与运行速度稳定,避免抖动引入噪声;信号处理要针对产线速度做滤波与相位调整;分选机构则要与产线节拍匹配,做到不误判、不漏判。
此外,在线探伤系统还需要考虑换规格的便捷性。管径、壁厚变化时,探头与导向装置应能快速调整,仪器参数可调用预设配方,减少停机时间。对于多品种小批量的企业,这一点往往比单纯的检测精度更影响使用体验。
涡流检测仪价格受哪些因素影响
很多采购人员在询价时发现,同样是涡流检测仪,报价差距可能很大。涡流检测仪价格主要由以下几方面决定:
- 通道数与频率范围:单频单通道与多频多通道仪器在硬件成本上差距明显,多通道设备适合复杂工件与高速产线。
- 探头配置:穿过式线圈、旋转探头、点式探头价格不同,特殊规格还需定制。
- 自动化与集成程度:是否包含机械传动、分选机构、上位机软件,决定了系统整体造价。
- 品牌与服务:进口设备与国产设备价格差异较大,但国产涡流检测设备在常规管材探伤场景中已具备较高性价比,且维修响应更快。
建议企业在预算范围内优先明确检测标准与缺陷判定要求,再据此确定仪器档次,避免为用不到的功能付费,也避免因配置不足导致漏检。
探伤设备维修与日常维护不可忽视
涡流探伤仪属于精密电子设备,长期在车间环境运行,粉尘、油污、振动都会影响稳定性。日常维护应重点关注探头线圈的清洁与检查、连接线缆的磨损、前置放大器的零点漂移以及仪器参数的定期校验。建议使用标准样管或对比试样进行周期性验证,确保检测灵敏度没有下降。
当出现信号异常、报警频繁或灵敏度不足时,应及时联系具备探伤设备维修能力的服务商排查,避免带病运行造成批量误判。对于在线探伤系统,机械部分的导轨、滚轮磨损同样会影响检测结果,需要纳入点检计划。
结语
涡流检测不是一台仪器那么简单,它连接着材料特性、探头设计、信号处理与产线工艺。对于金属管材生产企业而言,合理配置涡流探伤仪与在线探伤系统,建立规范的校验与维修机制,才能真正把无损检测转化为稳定的质量屏障。无论是选择无损检测设备、采购无损检测服务,还是解决现有探伤设备的维修问题,从检测需求出发、兼顾长期使用成本,才是更稳妥的思路。